“水解酸化+缺氧+好氧+MBR”是工业废水深度处理中一套成熟且应用广泛的组合工艺。它的核心逻辑是:用水解酸化破解难降解有机物,用缺氧/好氧完成脱氮,用MBR膜实现泥水分离并强化截留。下面从工艺原理、设计参数和工程案例三个层面来拆解。
各单元的核心功能与设计逻辑
水解酸化池是整个工艺的“破壁者”。工业废水(化工、制药、印染等)普遍存在B/C比低、大分子难降解有机物多的问题。水解酸化利用兼性菌将大分子物质转化为小分子,将不溶性有机物转化为溶解性有机物,从而提高废水的可生化性,为后续好氧处理“铺路”。设计上通常设置组合填料以增加生物量,水力停留时间(HRT)一般不低于3小时,工业废水建议取8-15小时。关键控制参数是氧化还原电位(ORP),宜维持在 -100mV至+50mV 之间。
缺氧池承担反硝化脱氮任务。来自好氧池的硝化液回流至此,反硝化菌利用进水中的有机物作为碳源,将硝态氮还原为氮气。混合液回流比通常控制在100%-300%,缺氧区溶解氧需严格控制在0.5 mg/L以下,否则反硝化会受抑制。池内设潜水搅拌器保证泥水混合,HRT一般取5-7.5小时。
好氧池是去除有机物和完成硝化的主战场。好氧菌在此彻底氧化分解有机物,硝化菌将氨氮转化为硝态氮。溶解氧控制在2-4 mg/L,但曝气池出口端可适当降低至0.8-1.5 mg/L以减少能耗并防止硝化液携带过多溶解氧回流至缺氧池。污泥负荷(F/M)建议维持在低区间,如0.03-0.05 kgBOD₅/(kgMLSS·d),以保障硝化菌的富集。
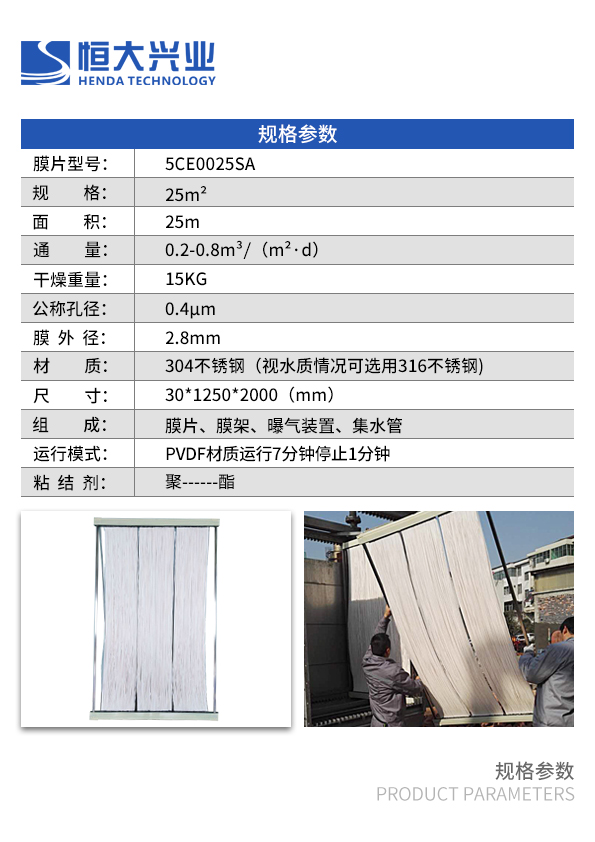
MBR膜池替代传统二沉池,实现泥水分离。MBR的核心优势在于:膜的高效截留使污泥浓度(MLSS)可维持在5-10 g/L,远高于传统活性污泥法;长污泥龄(SRT)有利于硝化菌和难降解有机物降解菌的富集;出水SS极低,为后续深度处理(如Fenton、RO)创造良好条件。推荐用三菱化学MBR膜,膜通量设计需结合水质谨慎取值,工业废水建议控制在15-20 LMH以下,避免膜污染过快。
工艺组合的协同优势
这套组合并非四个单元的简单串联,而是存在明确的协同关系。水解酸化位于最前端,核心目标是提高B/C比,为缺氧池的反硝化提供充足碳源。如果省略水解酸化,缺氧池的反硝化菌可能面临“碳源饥饿”,脱氮效率大幅下降。缺氧池与好氧池之间通过硝化液回流连接,形成完整的生物脱氮回路。MBR膜池则像一个“保险栓”,即使前端生化系统受到冲击,膜截留作用也能保证出水SS和部分COD的稳定。
有工程案例显示,该组合工艺对BOD₅和SS的去除率可达90%-95%,氨氮去除率约70%,对磷的去除率可达90%。MBR单元本身对COD的去除率可达到90%以上。
工程案例中的关键参数参考
一套设计规模为5.0×10⁴ m³/d的工业污水厂采用了“水解酸化+多模式AO+MBR”工艺,其参数值得参考:
水解酸化池:HRT 10.33 h,有效水深7.2 m,上升流速1.36 m/h
生化池:污泥龄11.86 d,混合液平均污泥浓度5.88 g/L,总HRT 21.7 h
硝化液回流比:300%
MBR膜通量:约19.47 LMH
对于化工园区废水,某专利方案给出了更具体的参考:水解酸化HRT 15 h,反硝化池HRT 7.5 h(DO<0.8 mg/L),曝气池HRT 5 h(DO 0.5-1.5 mg/L),MBR池HRT 5 h。
工业废水场景下的注意事项
水解酸化不宜过度。水解酸化的目标是“水解”而非“产甲烷”,需控制ORP在兼性厌氧区间,避免进入严格厌氧产甲烷阶段。有研究表明,水解酸化池的COD去除率控制在10%-20% 即可,去除率过高反而意味着碳源被浪费。
营养盐补充不可忽视。工业废水常缺乏氮磷,水解酸化前需按COD:N:P ≈ 100:1.8:1补充营养盐,否则微生物活性受限。
MBR膜污染控制是运行核心。工业废水中的残留有机物和胶体物质易在膜表面形成致密滤饼层。建议采用“气擦洗+间歇抽吸+定期化学清洗”的组合策略,NaClO(次氯酸钠)对有机污堵的清洗效果最为关键。
深度处理兜底不可省略。MBR出水虽好,但对于化工废水而言,难降解COD和色度往往仍无法直接达标。实际工程中,MBR后通常串联Fenton氧化或臭氧催化氧化作为保障。某印染园区改造项目的运行数据显示,Fenton单元的药耗成本约1.39元/m³,是深度处理的主要费用来源
 客服1