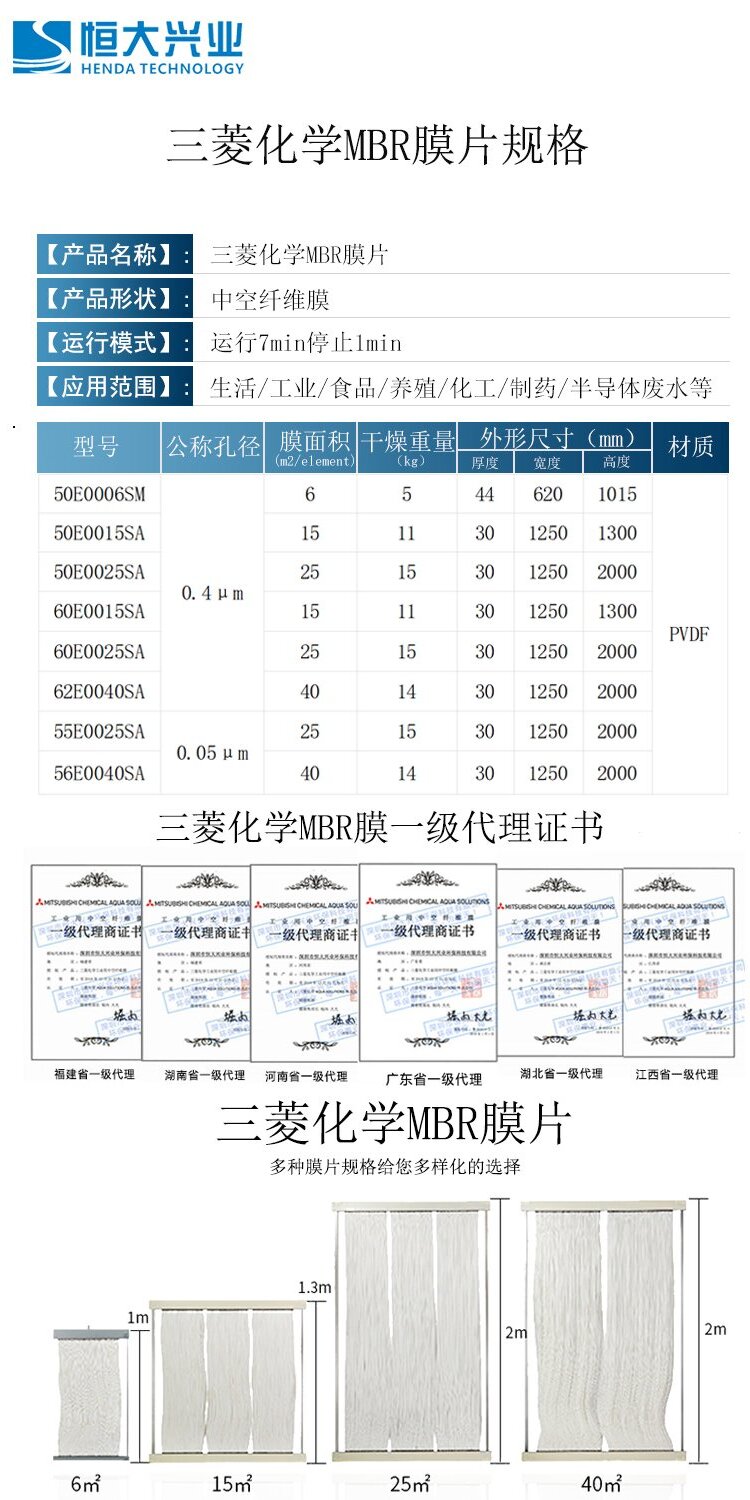
采用膜型号:STERAPORE SADF‑60E 系列(带编织增强内衬 PVDF 帘式 MBR,无需水力反洗)。
案例 1:华东大型化学合成原料药工厂三菱MBR膜组件(新建,中水回用)
- 规模:1200 m³/d 综合制药废水 ;高浓母液约 80‑100m³/d, 分质预处理
- 产品:化学合成 API、医药中间体;废水含杂环、有机溶剂、高 COD、盐度波动大,B/C≈0.2,生化抑制性强
- 完整工艺流程:
母液单独:精馏回收溶剂 + 芬顿氧化解毒 → 综合废水调节池 → 混凝气浮 → 水解酸化 → UASB 厌氧 → A/O‑MBR(三菱 MBR)→ 臭氧深度氧化 → UF‑RO 中水回用,RO 浓水去蒸发减量三菱ケミカ...
- MBR 设计参数
- 设计通量: 12‑13 L/(m²·h) ;间歇抽吸 7min 产水 / 1min 停止
- 运行 MLSS:8000‑11000 mg/L;泥龄 22‑28d
- 清洗:在线维护次氯酸钠清洗(每 60‑80 天),柠檬酸除无机垢; 不需要离线吊膜清洗
- 进水 / 出水关键
- MBR 进水 COD:800‑1500 mg/L;MBR 产水 COD<80mg/L,浊度<0.5NTU,SDI<3, 直接进 RO
- 项目痛点 &三菱MBR膜组件优势
1)原方案考虑国产中空纤维,担心高污泥浓度下断丝;三菱编织内衬抗拉高,运行多年几乎无断丝;
2)水质波动大、胶体污染重;永久亲水化 PVDF,通量衰减可控;
3)工厂连续生产,不能长时间停机;支持在线化学清洗,减少停产检修。
- 目标:一部分回用做车间冲洗水,一部分达标排放。
案例 2:北方原料药企业改造项目(老站提标改造)
- 规模: 1500 m³/d ;生产多种化学合成原料药、中间体;21 股不同生产排水,部分母液 TDS 极高,高盐母液外委处置,不进生化系统。
- 原工艺:UASB + 两级 A/O + 二沉池;问题: 污泥膨胀频发,出水 SS 不稳定,总氮不达标,占地大 ,无法满足新标准。
- 改造工艺:调节池‑混凝沉淀‑水解酸化‑UASB‑两级 A/O‑三菱MBR膜组件‑活性炭过滤‑排放
- MBR 关键参数
- MLSS 设计 8000 mg/L;泥龄 25d;通量 12L/(m²・h)
- 回流比:内回流 300%,MBR 池回流 100%;依靠曝气擦洗,无反洗泵系统
- 运行结果:彻底解决污泥膨胀;出水 SS 几乎为零;氨氮、总氮稳定达标,土建比老工艺节省约 40% 占地。
- 选型关键点:老厂场地受限,不具备扩建二沉池条件;三菱 MBR 模块化,池体改造工作量小。
案例 3:医药化工园区综合废水(多家合成药企入园)
- 规模: 5000 m³/d ,70% 为化学合成制药废水,其余少量生活污水;包含抗肿瘤、心血管类中间体废水;含卤代烃、有机胺,毒性强,COD 波动 2000‑22000mg/L,氯离子最高 9000mg/L。
- 工艺路线:企业内部分质预处理(溶剂回收、微电解、高级氧化)→园区综合调节池→气浮→水解酸化→IC 厌氧→A/O‑三菱MBR膜组件→深度催化氧化→排放;部分产水做中水回用。
- MBR 运行工况:
- MLSS 控制 7000‑9500mg/L;通量控制偏低 11‑12 LMH,应对水质冲击;
- 维护:次氯酸钠在线化学清洗约 2‑3 个月一次;
- 运行表现:遇到上游来水冲击负荷时,膜系统耐受度优于普通国产中空纤维;断丝故障极少,降低后端深度处理负荷。
日本本土参考案例(三菱官方原始制药废水)
某化学合成医药工厂, 850 m³/d ,含有机溶剂、酸碱,A/O‑STERAPORE MBR,MBR 出水后续做 RO 回用;长期运行 MLSS 可达 10000mg/L;频繁化学清洗条件下,三菱MBR膜组件平均使用寿命 5‑7 年
 客服1